PACKAGING & CRAFT/设计来稿
定制包装来稿须知:8 项印前检查
从刀模、出血和字体,到图片精度、颜色及特殊工艺,整理设计稿交付前需要确认的八项细节。
01依照确认刀模制作文件
02检查字体、图片与颜色
03把特殊工艺分层标注
再好的包装设计,也可能在最后一步功亏一篑:设计稿文件。
字体缺失、图片精度不足、没有预留出血或颜色模式未确认,都可能使设计稿需要再次修改。提前做好印前检查,能让文件交付和打样沟通更顺畅。
好消息是,绝大多数问题都可以避免。本指南带你过一遍我们在每一份定制包装订单上都会检查的 8 项内容——软件支持、尺寸设置、文字处理、线框粗细、图像精度、颜色规范、特殊效果与色差说明——帮助你在交稿前识别常见问题。
1. 软件支持:使用矢量设计工具,而非办公软件
你发送的文件格式,决定了设计是清晰印刷还是被打回重做。一般来说,矢量格式始终优先,因为它在任何尺寸下都保持清晰,而且可以完全编辑。
我们接受的格式:
- Adobe Illustrator(.ai / .eps) —— 标志、插画和包装版式的首选格式
- 分层 PDF(印刷就绪、矢量格式) —— 最终提交的理想选择
- Adobe Photoshop(.psd / .tiff) —— 适用于以照片为主的设计稿,需保留图层
- CorelDRAW(.cdr) —— 可接受,但 AI/PDF 更佳
会被退回或需要转换的格式:
- Microsoft Word、PowerPoint 或低分辨率 Canva 导出文件——它们会把文字和图形栅格化成屏幕级画质
- 从网页上下载的截图或图片
- 经聊天软件(微信、WhatsApp、邮件)压缩过的图片,细节已被破坏
每份文件都有两条铁律:将所有字体转曲(第 3 节会详细讲)并嵌入所有图片,确保我们打开文件时内容不会丢失。拿不准时,导出一份印刷就绪 PDF,把 PDF 和原始工作文件一起发来。
小贴士: 用公司名、产品名和日期命名文件——例如 BrandName_CosmeticBox_Final_2026-09-22.pdf。清晰的命名可以避免双方在版本上出错。
2. 尺寸设置:尺寸、出血与安全区
本节以 3 mm 出血、5 mm 安全距离为常见设计起点。具体距离、刀模与印前参数以双方确认的生产要求为准。
始终按成品实际尺寸的 100% 设计——绝不要为了“方便”用半尺寸。以供应商确认的展开刀模为基准制作文件。成盒尺寸(如 150 × 100 × 50 mm)不等于展开画板尺寸;需在展开刀模上预留出血与安全边距:
出血位(3 mm / 0.125 in): 所有背景颜色、图案或图片都要在沿刀模外轮廓至少超出裁切线 3 mm。裁切机很精密,但一叠纸在裁切时仍可能偏移零点几毫米。没有出血位,这点偏移就会变成包装上难看的白边。
安全区(建议 5 mm,约 0.20 in): 文字、标志、条码以及一切不能被裁掉的元素,至少要离裁切线 5 mm。落在折痕上或贴边太近的文字,永远不会显得“有意为之”。三个区域的示意见图 2。
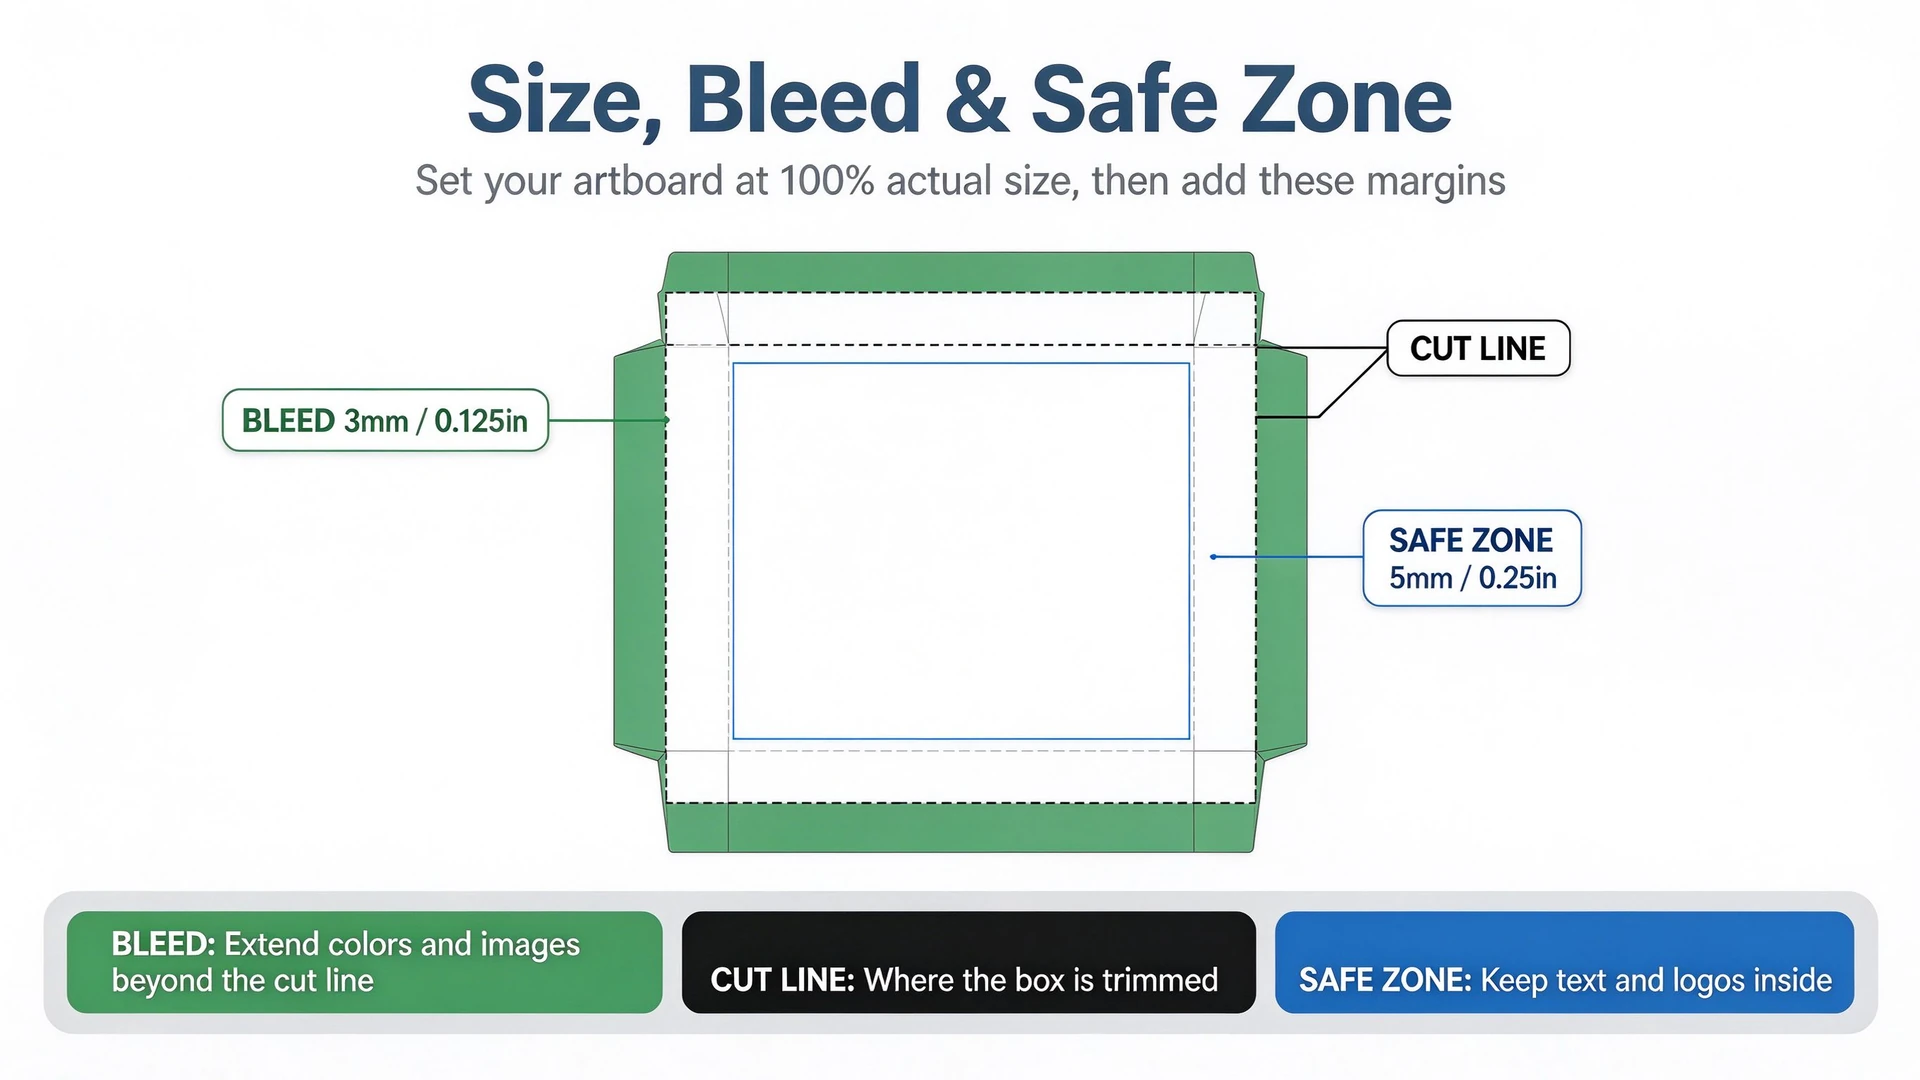
| 元素 | 必需设置 |
|---|---|
| 画板 / 画布 | 按确认的展开刀模,以 1:1 比例制作 |
| 出血位 | 四边均超出裁切线 3 mm(0.125 in) |
| 安全区 | 距裁切线至少 5 mm(约 0.20 in) |
| 裁切线(刀模线) | 单独图层,清晰标注 |
| 折痕线 | 单独图层,用虚线表示 |
你的设计稿中绝不能把刀模线印进最终画面——请把它放在单独的参考图层,让我们的生产团队按你的盒型结构套用正确的刀线。
3. 文字处理:转曲字体并注意最小字号
字体是设计稿被打回的最常见原因。如果我们没有安装同一款字体,软件会悄悄替换成另一种——你精心排版的标题瞬间错位甚至乱版。
将所有文字转成轮廓(转曲)。 在 Illustrator 中,选中文字,执行 Type → Create Outlines(文字 → 创建轮廓)。转曲后,文字会变成矢量形状,在任何设备上都渲染一致。如果发送 PDF,也可以嵌入所有字体——但转曲是最稳妥的做法。
字号要足够大,才能扛过生产:
- 正文:涂布纸上胶印最低 6 pt
- 小字、法律条款和精细细节:建议 8 pt 或更大
- 瓦楞纸与软包装(柔印):10 pt 或更大——油墨在这些材质上更容易扩散
- 品牌名、联系方式等关键文字:不得小于安全区允许的范围
在未涂布纸或牛皮纸上,避免使用超细字重——纤细笔画可能会糊版或缺笔。另外,文字永远不要放进安全区之外,即不得靠近第 2 节所说的裁切线。
4. 线框粗细:太细的线会“消失”
包装印刷不像高清显示器。油墨被压印到承印物上时,极细的笔画可能会断线、糊版,甚至完全消失。
最小线宽:
- 0.25 pt(0.09 mm) —— 涂布纸上胶印正片线条的绝对下限
- 0.5 pt(0.18 mm) —— 一般包装设计的推荐值
- 1 pt(0.35 mm)或更粗 —— 瓦楞纸或牛皮纸柔印
避免在设计软件中使用“hairline(发丝线)”笔画设置。发丝线被定义为设备能印出的最细线,不同印刷机各不相同——屏幕上再优雅的细线,印到纸盒上也可能完全消失。
让线条更干净的另外两个技巧:
- 反白文字比白底黑字需要更粗的笔画——字号要大一点,或字重要更重。
- 小字压在有复杂背景的图案上时,加一圈淡淡的白色描边或阴影,保证可读性。
5. 图像精度:按成品尺寸 300 DPI
大多数“模糊”投诉都出在分辨率上。规则很简单:常规照片建议在最终置入尺寸下达到 300 PPI(有效分辨率),具体要求按印刷工艺确认。
| 图像类型 | 最低分辨率 |
|---|---|
| 照片(CMYK 位图) | 成品尺寸下 300 DPI |
| 精细线条稿 / 图案 | 1200 DPI |
| 矢量图形(标志、插画) | 无限制——可无限缩放 |
这意味着什么:
- 网页图片和截图往往像素不足。应按实际像素尺寸与最终印刷尺寸计算有效 PPI,优先使用高精度原图;只修改文件中的 DPI 数值并不会增加细节。
- 不要放大低分辨率图片。放大只是拉伸像素——并不会增加细节。
- 在 Illustrator 中打开 Links(链接) 面板,检查每张图片的 Effective PPI(有效分辨率)——即按置入尺寸计算的分辨率。低于 300 就要替换。
- 提交前把所有 RGB 图片转成 CMYK(见第 6 节)。
印刷就绪与网页分辨率文件的差异见图 3。
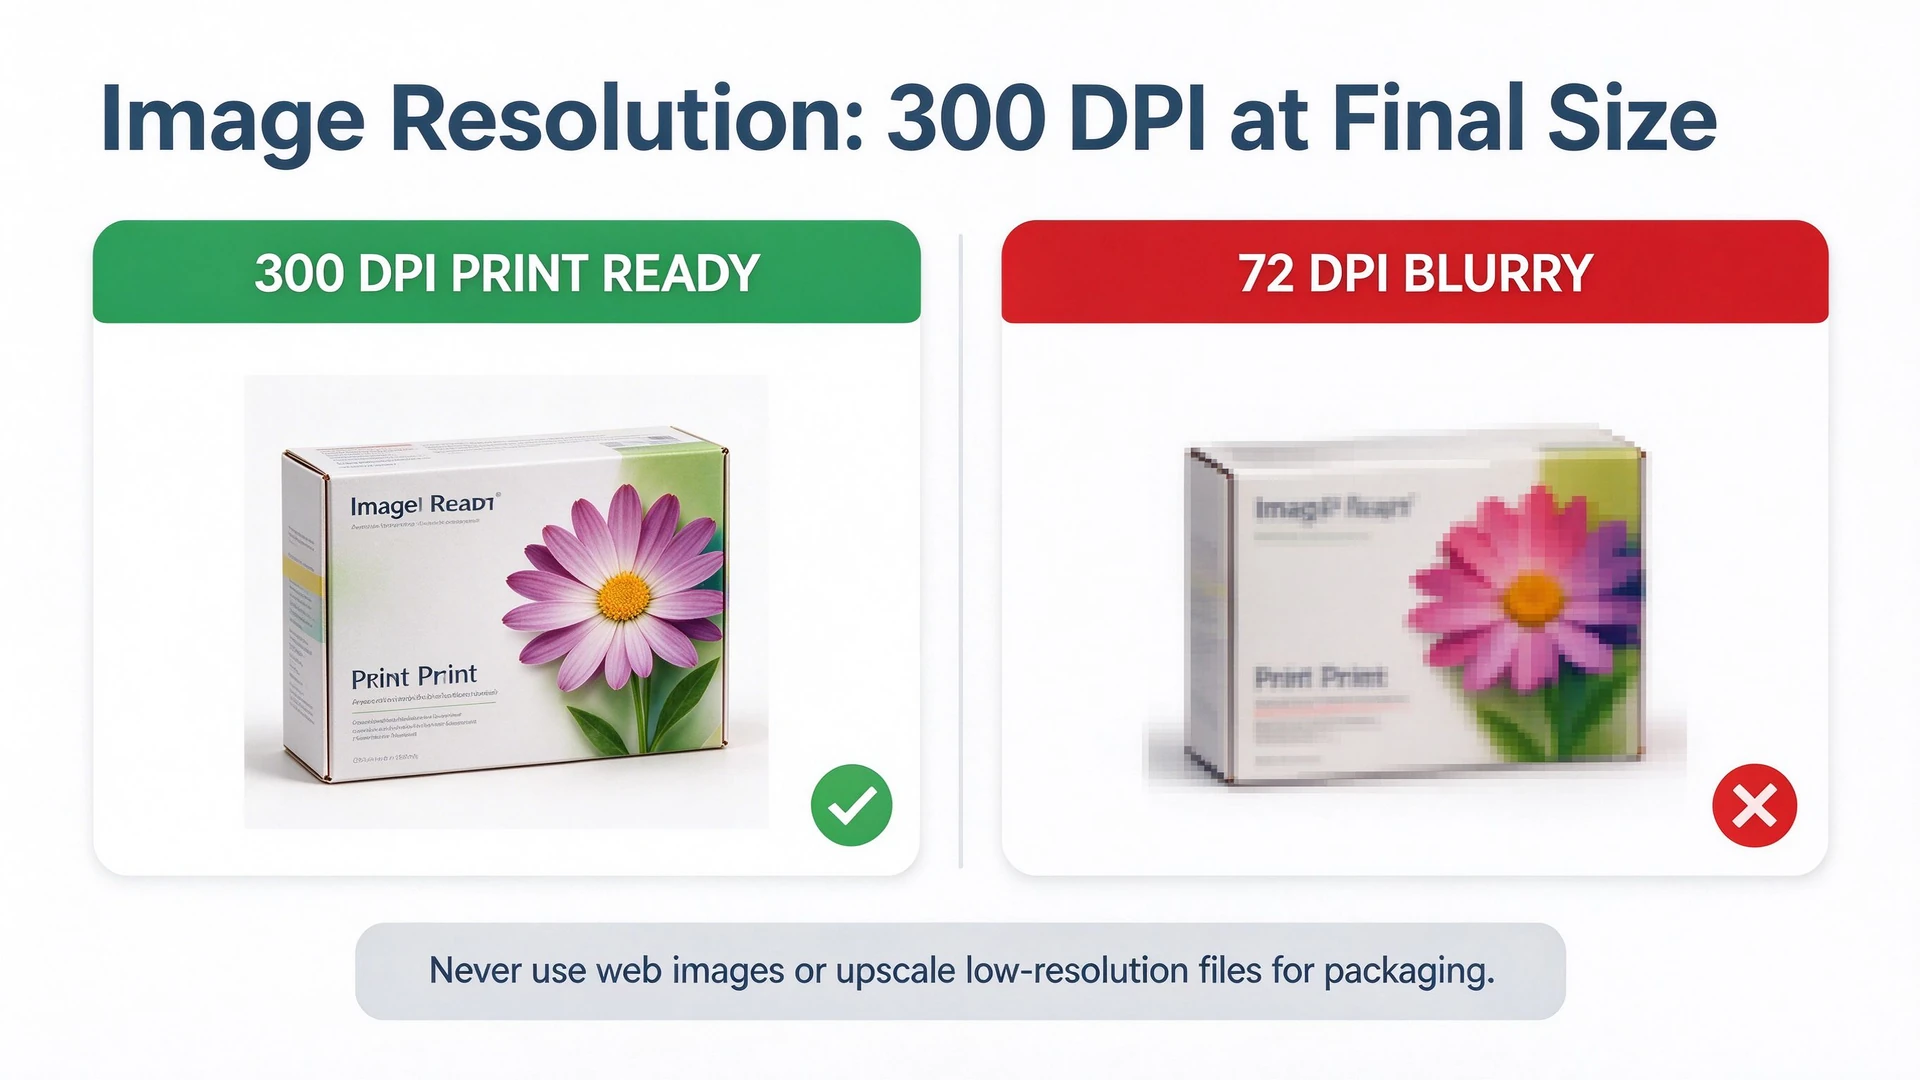
一个简单的经验法则:如果图片在你的屏幕上缩放到 100% 时就已经发虚,印到纸盒上也会发虚。
6. 颜色规范:CMYK、Pantone 与 Rich Black
按确认的印刷色彩流程准备 CMYK 文件。 RGB 是屏幕的色彩空间——它通过混合光线产生多达 1670 万种颜色。CMYK 是印刷的色彩空间,由四种油墨构成:青、品红、黄、黑。RGB 转 CMYK 时,最鲜艳的颜色——尤其是荧光红、橙、绿——会发生明显偏移。从一开始就用 CMYK 设计,并在转换后检查颜色。
品牌色要用 Pantone。 品牌色需要稳定呈现时,可在设计稿中指定 Pantone PMS 专色(例如 PMS 185 C)。专色与 CMYK 的呈现方式不同,应结合实际纸材、工艺和确认样品约定颜色目标。
注意总墨量。 如果四种油墨都叠到很高的百分比,结果就是一块脏兮兮、干得慢的深色区域。总墨量保持在 300% 或以下(部分胶印厂允许 320%~340%,请与你的供应商确认)。
大面积黑色要用 Rich Black。 只用 100% 黑色铺出的大黑块会发灰、发虚。用 C40 M30 Y30 K100 这样的 Rich Black 配方,作为与印前团队沟通的起点;具体配方需按纸材与印刷条件确认,小字及细线通常使用单黑。关键颜色规则汇总见图 4。
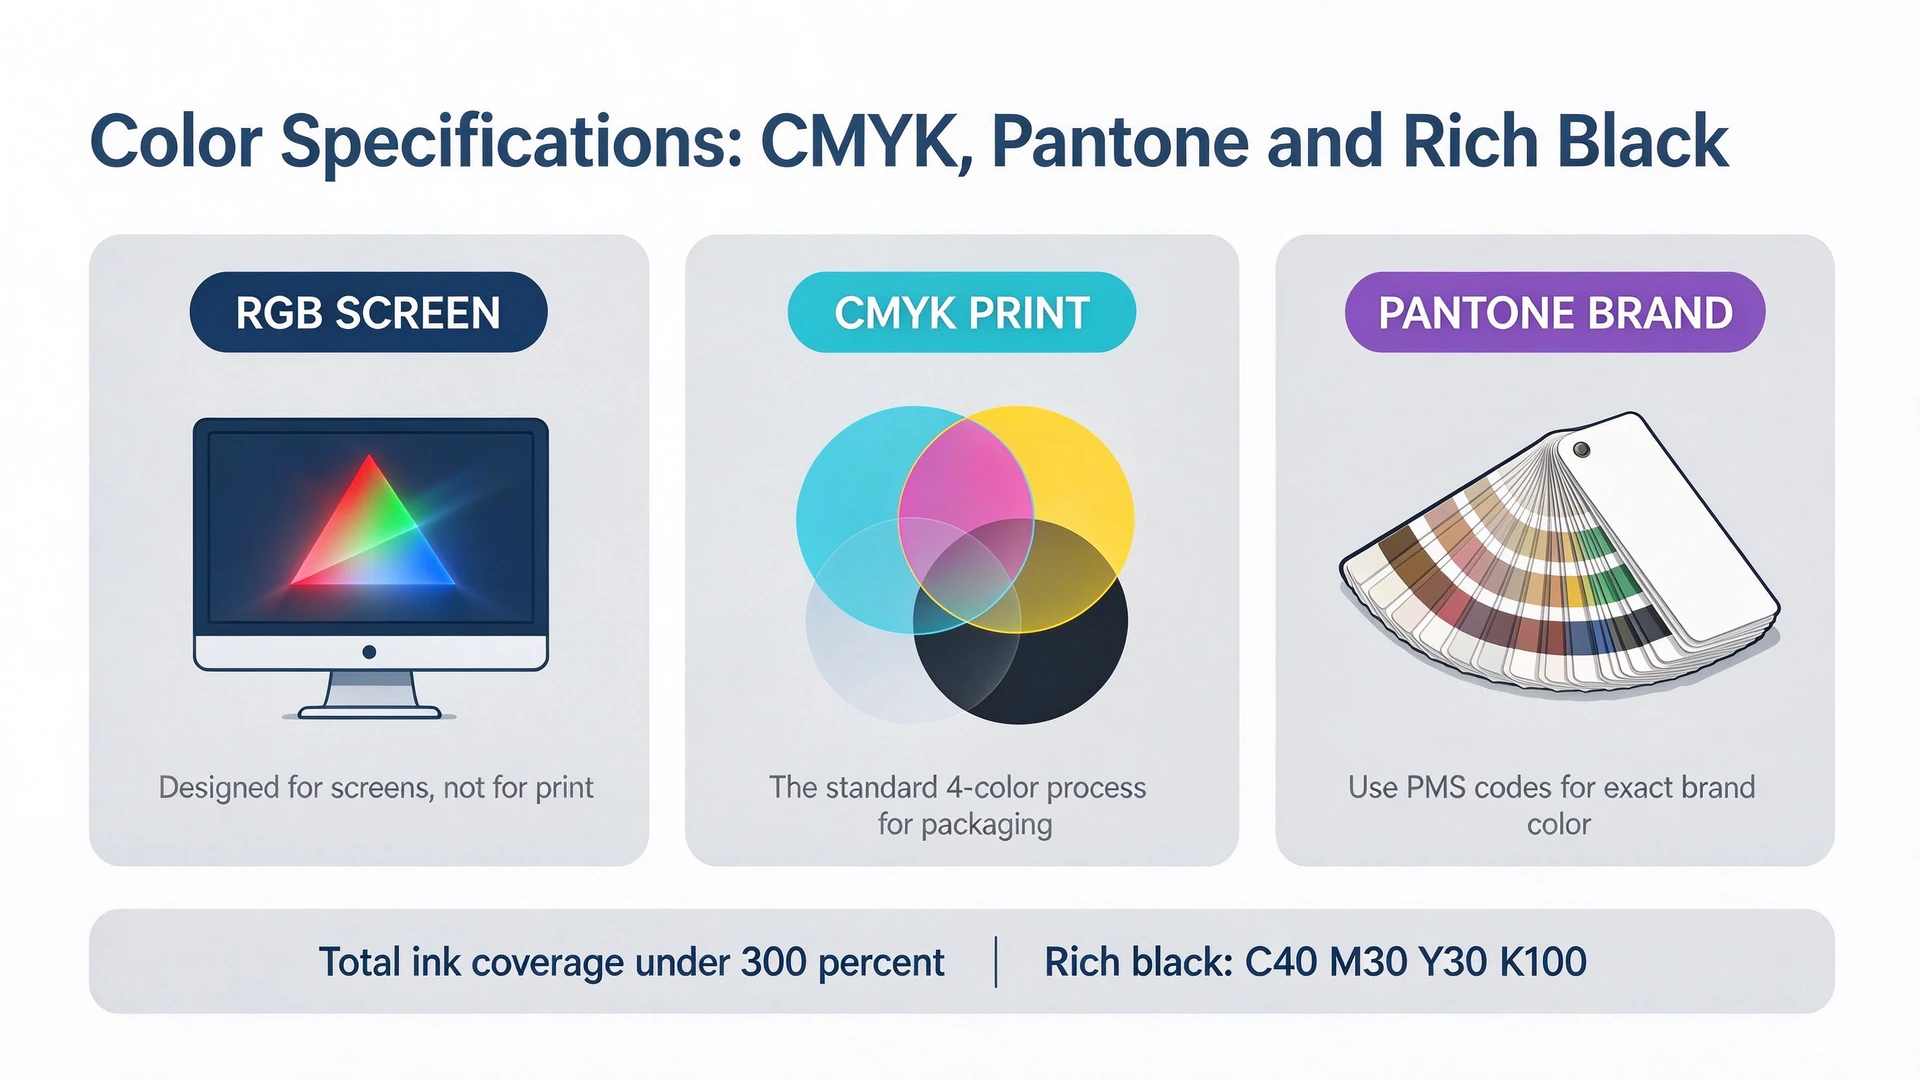
| 颜色要素 | 规范 |
|---|---|
| 颜色模式 | CMYK(印刷禁用 RGB) |
| 品牌色精度 | 指定 Pantone PMS 色号 |
| 总墨量 | ≤ 300%(胶印上限约 320%~340%) |
| 大面积黑色 | Rich Black,如 C40 M30 Y30 K100 |
| 显示器 | 校色后再判断颜色 |
7. 特殊效果:把烫金、击凸和局部 UV 分层设置
特殊效果——烫金、击凸/击凹、局部 UV、触感膜——能让普通纸盒升级为高端包装。但前提是设计稿要让生产团队清楚每个效果的位置。
黄金法则:把每个特殊效果放到独立的图层上,填满 100% 黑色,并清晰命名。
- FOIL_GOLD —— 需要金色烫金的区域
- SPOT_UV —— 需要局部 UV 上光的区域
- EMBOSS —— 需要击凸(凸起)或击凹(凹陷)的区域
效果的最小尺寸:
- 烫金: 线条至少 1 pt 粗,文字 8 pt 或更大——烫金需要足够的面积才能干净地从版上脱落
- 击凸/击凹: 精细细节之间至少间隔 2 mm,且远离折痕线;极细的文字无法清晰击凸
- 局部 UV: UV 区与非 UV 区之间至少留 0.5 mm 间隙,避免套印问题
如果设计稿同时包含特殊效果和常规 CMYK 设计,请把效果图层与印刷色图层严格分开。一个“不小心”把整面都上了 UV 的设计,是常见又昂贵的意外。
8. 色差说明:所见不一定是所得
关于印刷,有一个诚实的真相:你的屏幕永远不会显示纸盒最终的颜色。 理解原因,才能避免日后的失望。
屏幕与印刷存在色差的原因:
- 色彩空间不同。 屏幕发光(RGB);印刷吸光(CMYK)。即使显示器校准到完美,也无法显示 CMYK 色域之外的颜色。
- 显示器校准。 除非显示器做过硬件校色,否则它的白场和亮度都在偏离标准。
- 承印物很关键。 同一种油墨,在白色涂布纸、未涂布牛皮纸和瓦楞纸板上看起来完全不同。牛皮纸吸墨,颜色发闷;涂布纸反光,颜色鲜亮。
- 批次波动。 每一次印刷都会在油墨浓度、温度和湿度上有微小差异。色差的测量方法与容差应在打样阶段约定,不能把单一 ΔE 数值当作所有项目的通用验收标准,鲜艳色和深色比中间调更难稳住。
如何保护自己:
- 索要实物打样或投产前样品。 数码打样可检查版面,并在合适的色彩管理条件下作为颜色参考;涉及纸材触感、专色与特殊工艺时,还需结合实物工艺样确认。
- 量产前批准打样。 一旦签样,你就明确了大货颜色与工艺的确认依据。
- 品牌色不可妥协时提供 Pantone 色号,并接受 CMYK 模拟在不同批次间会有轻微波动。
- 警惕“100% 精确匹配”的承诺——任何保证屏幕色与印刷色完全一致的供应商,都没有对你说实话。
60 秒预检清单
点击发送前,逐项过一遍:
- 文件是接受的格式(AI、EPS、印刷就绪 PDF、PSD)
- 文件依据确认的展开刀模,以 1:1 比例制作
- 出血位四边超出裁切线 3 mm
- 文字、标志和条码位于 5 mm 安全区内
- 所有字体已转曲(或已嵌入)
- 所有图片已嵌入,常规照片按置入尺寸检查有效 PPI(建议 300)
- 颜色模式为 CMYK(如需要已注明 Pantone 色号)
- 总墨量低于 300%
- 特殊效果(烫金、击凸、局部 UV)位于独立且命名清晰的图层
- 刀模线/裁切线位于独立参考图层,不属于设计画面
常见问题
定制包装应该发送什么文件格式?
发送带转曲字体和嵌入图片的印刷就绪 PDF,或原始 AI/PSD/EPS 文件。避免使用 Word、PowerPoint、截图或网上下载的低分辨率图片。
我的设计稿需要加出血位吗?
需要。所有背景颜色和图片至少超出裁切线 3 mm(0.125 in)。没有出血位,即使正常的裁切误差也会在包装上留下白边。
什么是 300 DPI?为什么它很重要?
位图文件主要检查 PPI(每英寸像素数);DPI 通常描述输出设备的点密度。常规照片建议在最终印刷尺寸下达到 300 PPI,并结合纸材与印刷方式确认。
我可以用 RGB 设计包装吗?
可以,但不要这样做。RGB 是为屏幕设计的。转成 CMYK 后,鲜艳的红、橙、绿都会偏移。从一开始就用 CMYK 设计。
为什么印出来的纸盒和屏幕颜色不一样?
因为屏幕和印刷使用不同的色彩系统,未校色的显示器还会进一步偏移。承印物也会改变结果。先要实物打样或样品,量产前批准。
你们能精确匹配我的品牌色吗?
请提供 Pantone PMS 色号或实物色样。印前团队会结合纸材与工艺评估,并通过打样确认可实现的颜色效果和验收依据。